时间:2026-11-08 访问量:304
在制造业快速迭代的今天,产品研发周期不断压缩,从设计图纸到实物验证的每一步都至关重要。对于身处南京或周边地区的硬件开发者、结构工程师和采购负责人来说,手板模型制作是连接设计与量产的桥梁。其中,CNC(计算机数控)机加工凭借其独特的材料适应性和精度表现,成为手板制作中极为常见的一种工艺。本文将从技术顾问的视角,客观拆解南京手板CNC机加工的实际优势、局限性以及选择逻辑,帮助你在项目推进中做出更明智的决策。

南京作为长三角重要的先进制造业基地,拥有较为完整的机械加工配套体系和人才储备。本地手板CNC机加工服务通常呈现出几个特点:设备密度较高,从三轴到五轴加工中心均有覆盖;材料供应链成熟,常用工程塑料和金属板材采购便捷;响应速度相对较快,尤其对于江浙沪皖的客户,物流和沟通成本较低。这些区域优势使得南京的手板CNC机加工在中小批量、高精度结构件的快速验证场景中具备较强的竞争力。
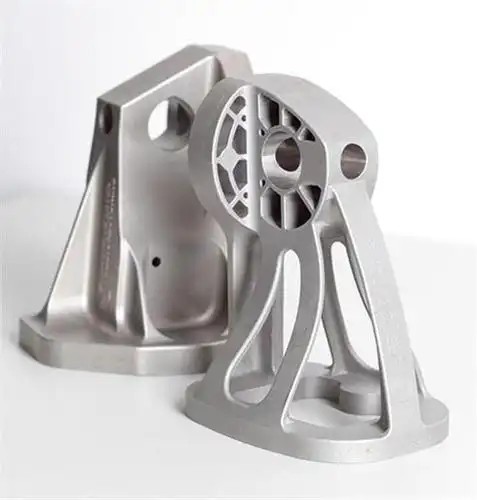
CNC机加工的第一大优势在于尺寸精度和一致性。与3D打印的层积成型不同,CNC通过减材方式直接从整块材料上切削出零件,能够实现±0.05mm甚至更严的公差控制(视设备与工艺而定)。这对于装配关系复杂、配合要求高的手板件——例如卡扣结构、螺纹孔位、轴承座——尤其关键。
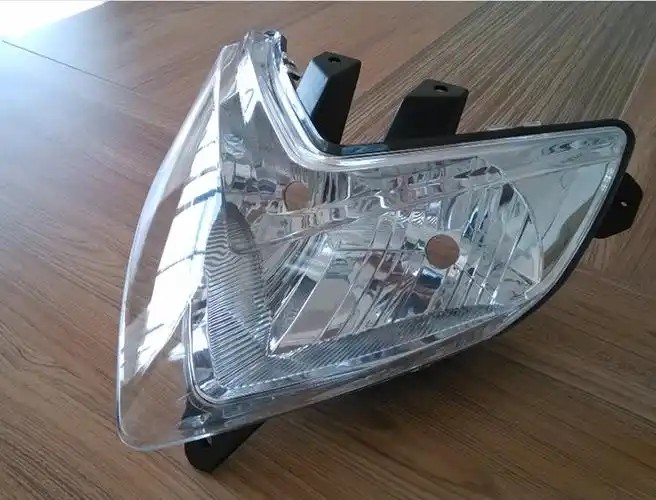
第二大优势是材料选择的广泛性。手板CNC可加工ABS、PC、PMMA、POM、尼龙、电木等工程塑料,以及铝合金、不锈钢、黄铜、钛合金等金属材料。这意味着你可以在设计验证阶段就使用与最终量产一致或性能接近的材料,从而更真实地评估零件的机械强度、耐温性和化学稳定性。例如,需要透明效果的导光件可选用PMMA,需要耐磨的自润滑件可选用POM,需要轻量化的结构件可选用铝合金。
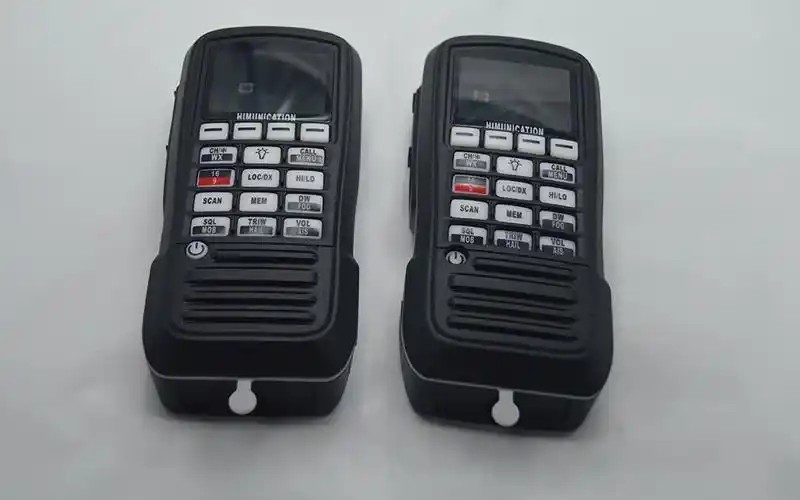
第三大优势是表面处理的可实现性。CNC加工后的手板件可以进行打磨、喷砂、阳极氧化、电镀、喷涂、丝印、镭雕等后处理,外观质感接近量产件。这对于外观验证、展会样机或客户提案来说,能够显著提升呈现效果。
在肯定优势的同时,必须客观指出CNC手板加工的局限性,以便合理预期。
首先是成本门槛。CNC加工按工时和材料计费,单件或小批量时,编程、装夹和换刀的时间成本分摊到每个零件上较高。结构越复杂、精度要求越高、需要多面加工或五轴联动的零件,单价上升越明显。对于极低成本快速验证的需求,3D打印可能更具经济性。
其次是加工效率与批量经济性。CNC适合单件到数百件的范围,但当批量上升到数千件时,单件加工时间不会因数量增加而线性下降,此时注塑或压铸的模具分摊优势开始显现。CNC手板更适合“验证”而非“量产”。
第三是结构设计的约束。CNC刀具是圆柱形旋转切削,无法加工完全封闭的内腔、深窄槽(深度与直径比过大时刀具刚性不足)、直角内角(会留下刀具半径的圆角)以及某些倒扣结构。设计时需要遵循“可加工性设计”原则,例如合理设置圆角、避免过深型腔、预留刀具避让空间。对于超大尺寸或超薄壁零件,装夹变形和切削应力也需要在工艺上特别考虑。
基于以上分析,可以给出一个清晰的判断框架。如果你的项目满足以下多数条件,南京手板CNC机加工通常是优先选项:需要真实的工程材料性能验证;零件有较高的尺寸精度或装配配合要求;外观件需要接近量产的表面质感;单件或小批量(通常几十到几百件)且结构相对规整;对交付周期有较高要求且希望与加工方保持紧密沟通。
反之,如果零件结构极度复杂、包含大量自由曲面和内部晶格、对成本极度敏感且仅做外观示意、或批量已明确进入模具阶段,则应优先考虑3D打印或直接开模。
一个规范的CNC手板制作流程通常包括:需求沟通与图纸评估(确认材料、精度、表面处理和交期)→ 可加工性分析(DFM反馈,优化圆角和壁厚)→ 编程与装夹方案制定 → 材料准备与切削加工 → 后处理与表面处理 → 质量检验(尺寸报告、外观检查)→ 包装交付。建议你在选择南京本地供应商时,重点考察其是否提供DFM反馈、是否有五轴或车铣复合能力以应对复杂零件、后处理是自营还是外协、以及能否提供首件尺寸检测报告。对于关键装配件,建议在正式加工前要求制作简易治具或进行小批量试制,以降低批量返工风险。
总体而言,南京手板CNC机加工是一项成熟且可靠的技术手段。理解其优势边界和工艺约束,结合项目阶段、材料需求和预算做出匹配选择,才是加速产品落地的关键。
上一篇:cnc塑胶手板图片大全
下一篇:深圳龙华大浪手板厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。