时间:2026-11-08 访问量:348
在工业设计与产品开发流程中,手板模型是验证外观与结构可行性的关键环节。CNC塑胶手板凭借其材料选择灵活、精度较高、表面处理多样等特点,成为众多硬件团队在产品定型前的常用选择。本文从技术顾问视角,围绕“cnc塑胶手板图片大全”这一主题,系统梳理CNC塑胶手板的工艺优势、客观局限以及选型与下单流程,帮助读者在浏览各类手板图片时建立判断标准,快速做出适合自身项目的决策。
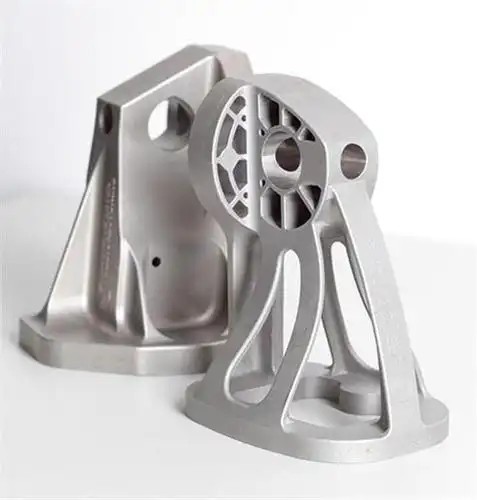
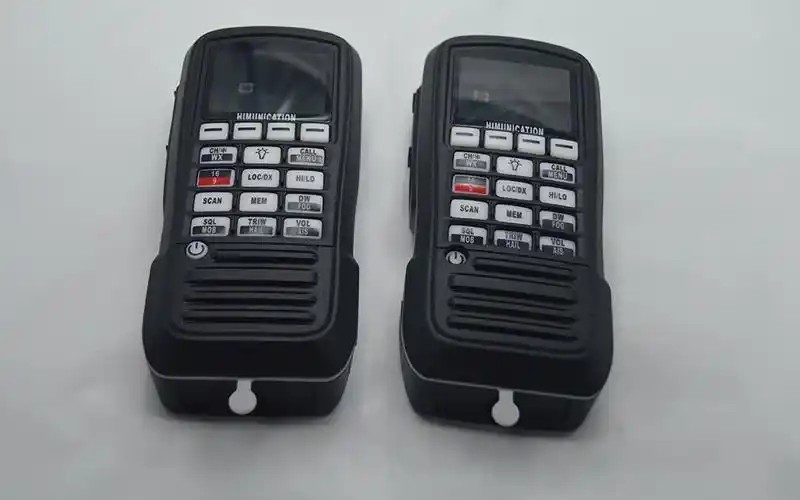
所谓CNC塑胶手板,是指以工程塑料板材或棒材为毛坯,通过数控加工中心进行铣削、钻孔、攻牙等减材加工,得到接近最终产品形态的功能性或外观性样件。网络上流传的“cnc塑胶手板图片大全”,通常涵盖消费电子外壳、医疗器械面板、汽车内饰件、智能家居中控、工业设备护罩等类别。读者在浏览这些图片时,应重点关注三个维度:一是材料质感,例如ABS的哑光、PC的半透明、PMMA的高透光、POM的自润滑;二是表面处理,如喷油、喷砂、拉丝、电镀、丝印、镭雕;三是结构细节,包括卡扣、螺丝柱、加强筋、壁厚过渡与装配间隙。理解这三层信息,才能把“看图”转化为“选型依据”。
第一,材料真实性强。CNC加工直接使用与量产一致或性能接近的塑料板材,其力学性能、耐温性、介电性能与最终材料高度吻合,适合做跌落、装配、密封、耐化学等验证。第二,尺寸精度与一致性较好。对于中小尺寸零件,CNC可稳定控制在±0.05mm至±0.1mm量级,重复加工多件时一致性优于手工制作,便于小批量功能验证。第三,表面处理路径丰富。喷油、喷砂、抛光、电镀、UV纹理、丝印镭雕等工艺均可叠加,能较真实地还原产品外观意图,这也是“cnc塑胶手板图片大全”中外观件占比高的原因。第四,结构自由度较高。相比开模,CNC适合复杂曲面、异形孔、深腔、薄壁等结构的快速试制,改图后重做周期短,适合设计迭代频繁的阶段。第五,无需开模摊销。对小批量、多品种的研发验证而言,省去模具费用与开模周期,整体时间成本更可控。
第一,单件成本偏高且随批量摊薄有限。CNC属于逐件加工,批量增大时单价下降幅度远不如注塑,因此不适合直接作为量产方案。第二,结构限制客观存在。刀具无法进入的深窄槽、内凹侧孔、复杂内部流道等部位加工受限,必要时需拆分件后粘接或改用其他工艺。第三,材料选择受板材规格约束。部分特殊牌号、玻纤增强或阻燃改性塑料不一定有现成板材,需要提前确认料源。第四,表面效果与注塑件仍有差异。CNC纹路、刀痕、分型线处理与注塑模具成型的皮纹、高光效果不完全一致,外观件需通过后处理弥补。第五,壁厚均匀性与内应力需关注。大面积薄壁件在加工中易变形,需通过工艺参数与结构设计协同控制。第六,交期受后处理工序影响。喷油、电镀、镭雕等外协环节会增加2至5个工作日,急单需提前排产。
建议读者按“材料—工艺—精度—后处理—结构”五步拆解图片。看材料,判断是ABS外观件、PC透明件还是POM功能件;看工艺,区分是纯CNC纹面还是喷砂喷油后的效果;看精度,关注装配面、螺丝柱、卡扣处的配合细节;看后处理,识别丝印位置、镭雕深度、电镀区域;看结构,留意是否有拼接缝、粘接痕、刀口残留。把这些信息与自身项目需求对照,可快速判断某类手板是否匹配。需要提醒的是,图片存在打光与后期修饰,实际手板的刀痕与色差应以实物样品或打样确认为准。
选型建议方面:若项目处于外观评审与结构验证阶段、批量在数十件以内、对材料真实性与装配精度要求较高,CNC塑胶手板是优先选项;若追求接近注塑的皮纹与高光外观且批量较大,可考虑真空复模或小批量注塑;若仅做概念展示、对外观精度要求不高,3D打印可作为补充。下单流程建议按以下步骤推进:第一步,明确用途(外观件/功能件)与关键验证项;第二步,提供3D图纸与2D技术要求,标注材料、公差、表面处理与色号;第三步,与加工方确认刀具可达性、拆分方案与料源;第四步,先做单件首样确认外观与装配,再批量复制;第五步,验收时按图纸逐项核对尺寸、外观与后处理,并保留样品作为批次基准。按此流程执行,可显著降低返工风险,让手板真正服务于产品决策而非停留在图片参考层面。
上一篇:横沥3d打印模型手板
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。