时间:2026-10-11 访问量:550
在制造业产品开发链条中,手板模型是连接设计图纸与量产成品之间的关键验证环节。当工程师或采购人员搜索“cnc手板热线电话”时,其背后往往隐藏着对交期、精度、材料适配性以及成本控制的急切需求。作为一项已经成熟应用数十年的减材制造工艺,CNC手板加工究竟适合哪些场景,又有哪些无法回避的短板?本文从技术顾问视角出发,逐一拆解。
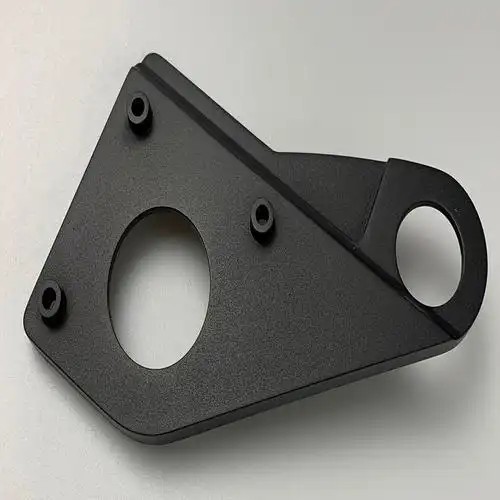
手板制作的本质是“用最短时间暴露设计缺陷”。一个外观手板若延误三天,可能直接导致整机评审会延期;一个结构手板若尺寸超差,可能让装配验证完全失效。行业内设置CNC手板热线电话,并非简单提供报价咨询,而是承担三项核心职能:
- 可制造性预判:工程师在电话中描述零件壁厚、倒扣、深腔特征后,技术顾问能在5分钟内判断是否需要拆件、是否要改走线或增加工艺孔。
- 材料与公差对齐:ABS、PC、PMMA、POM、铝合金、铜合金等不同材质对应的切削参数差异巨大,热线沟通可避免“图纸标注±0.02mm但选用了易变形材料”这类常见矛盾。
- 排产优先级确认:急件通常需要插单,热线可实时确认当日机床负荷,给出“24小时出样”或“48小时出样”的明确承诺。
1. 精度与表面质量可控
相比3D打印的层纹和尺寸补偿难题,CNC手板通过精雕机、高速加工中心配合球头刀、平底刀,可实现±0.01mm~±0.05mm的公差,表面粗糙度可达Ra0.8~Ra1.6。对于需要透明件抛光、电镀、喷油的外观验证,CNC件经过打磨后能直接达到镜面或哑光效果。
2. 材料选择几乎不受限
从通用塑料到工程塑料,从铝合金、镁合金到黄铜、不锈钢,CNC手板可覆盖90%以上的注塑或压铸用材。例如PC手板可验证抗冲击性能,POM手板可验证耐磨自润滑结构,铝合金手板可验证散热与结构强度。
3. 力学性能接近真实零件
注塑件存在各向异性,3D打印件层间结合力弱,而CNC手板由整块板材或棒材切削而成,其密度、韧性、抗拉强度与最终量产件(尤其是金属件)高度一致。对于卡扣、螺纹、薄壁翻边等结构,CNC手板能真实反映装配手感。
4. 小批量复制效率高
虽然单件编程耗时较长,但一旦程序固化,复制10~50件的手板成本远低于硅胶复模或3D打印。对于需要多套样件进行跌落测试、疲劳测试的场景,CNC加工具有显著规模优势。
1. 复杂内腔与深槽加工困难
刀具长度与直径决定了可加工深度。深宽比超过5:1的窄槽、内部倒扣、封闭流道等特征,CNC往往需要拆分为多个零件再粘接或焊接,这会引入接缝强度问题。此时热线顾问通常建议改用3D打印或投资铸造。
2. 单件成本偏高
编程、装夹、换刀、多次装夹找正带来的工时成本,使得一件巴掌大小的铝合金手板报价可能达到数百至上千元。若结构简单且仅需验证外观,FDM或SLA打印成本可能仅为CNC的1/3。
3. 软质材料与薄壁易变形
TPU、硅胶、软PVC等邵氏硬度低于60A的材料,CNC切削时极易让刀、融化或撕裂。壁厚小于0.5mm的塑料件在夹紧力下也会变形,导致尺寸失准。这类需求更适合复模或低压灌注。
4. 表面处理受切削纹路影响
直接CNC出来的零件表面有刀纹,若要求透明件内部无瑕疵,必须经过多道手工打磨抛光,耗时且依赖技师经验。对于光学透镜类手板,CNC并非首选。
步骤一:准备三项信息再拨号
- 3D图纸格式(STEP/IGES/X_T)或2D工程图
- 材料牌号与表面处理要求(如“ABS+透明喷油”)
- 数量与交期底线(如“2件,后天中午前必须到手”)
步骤二:在电话中确认四个技术边界
- 最小刀具直径能否覆盖最窄槽宽
- 是否需要拆件以及拆件后的连接方式
- 公差标注是否超出机床能力(如±0.005mm需上磨床)
- 热处理或表面处理是否外协,额外增加几天
步骤三:索要“工艺报价单”而非口头报价
正规供应商会在热线后24小时内提供包含编程工时、机床工时、材料费、后处理费、运费的分项报价。若对方只给总价,后期极易因“改一处倒角”而加价。
步骤四:先做首件验证再批量复制
建议先加工1件进行装配与外观确认,确认无误后再启动第2~N件。热线中可协商“首件确认后2小时内反馈,批量件当天排产”。
优先选CNC手板的场景:需要真实材料力学测试、要求镜面或电镀外观、公差严于±0.05mm、零件包含螺纹或卡扣配合、最终量产工艺为注塑或压铸。
优先考虑其他工艺的场景:内部复杂流道、超薄软胶件、需要一体化成型的镂空结构、预算极低且仅看大致外形。
标准决策流程:
1. 明确手板用途(外观评审/结构装配/功能测试)
2. 列出不可妥协的指标(材料、公差、交期)
3. 拨打CNC手板热线,描述零件特征并索取工艺建议
4. 对比CNC、3D打印、复模三种方案的分项报价与交期
5. 首件验证→修改→小批量复制→移交量产
记住一点:热线电话的价值不在于“问价格”,而在于让技术顾问帮你判断“这个零件到底该不该用CNC做”。把图纸特征说清楚,往往能省下30%以上的试错成本。
上一篇:东莞产品手板厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。