时间:2026-10-07 访问量:472
在制造业产品研发的早期阶段,手板模型是验证设计可行性的关键环节。过去,手板主要依靠CNC加工或手工制作,周期长、成本高,且对复杂结构的实现能力有限。近年来,3D打印技术的成熟让手板定制发生了根本性变化——从设计文件到实物模型,最快可以在数小时内完成。但这项技术并非万能,理解它的能力边界,才能做出合理的工艺选择。
1. 设计自由度高,复杂结构不再受限
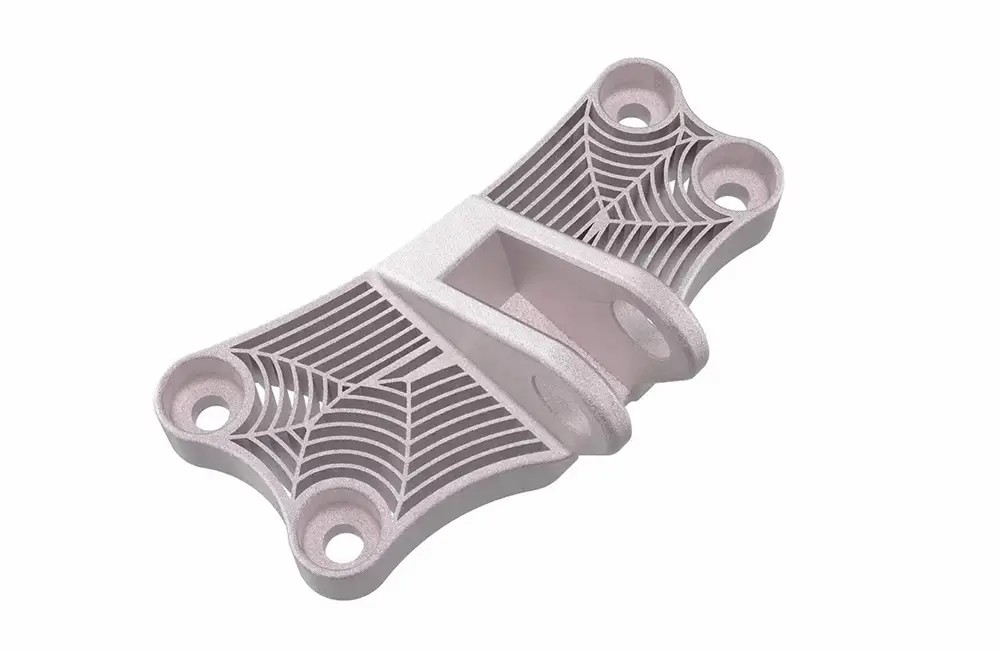
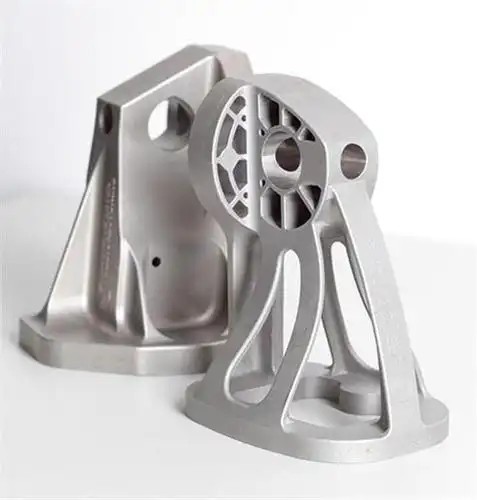
传统CNC加工依赖刀具切削,遇到内部流道、倒扣结构、自由曲面或薄壁网格时,往往需要拆分零件再拼接,精度和强度都会打折扣。3D打印采用逐层堆积的成型原理,几乎不受几何形状约束。无论是随形冷却水道、拓扑优化后的轻量化结构,还是镂空晶格,都可以一体成型。对于需要验证复杂装配关系或流体路径的手板,这是不可替代的优势。
2. 交付周期大幅缩短
从收到STL或STEP文件到打印完成,常规尺寸的手板通常在1-3天内可交付。相比之下,CNC手板需要编程、装夹、多道工序加工,复杂件往往需要5-7天甚至更久。对于赶展会、投标或内部评审节点紧迫的项目,3D打印的时间优势非常明显。
3. 小批量成本优势突出
3D打印没有模具费用,单件和小批量的边际成本低。制作1-10件手板时,单件成本远低于CNC或注塑。尤其适合产品研发初期的多轮迭代——每次修改设计只需重新打印,不需要重新开模或重新编程。
4. 材料选择日益丰富
早期3D打印主要用光敏树脂和ABS类材料,如今可选范围已大幅扩展。工程塑料如尼龙(PA12)、聚碳酸酯(PC)、PEEK等可通过SLS或FDM工艺成型;光敏树脂方面,类ABS、类PP、高韧性、耐高温、透明、弹性体等特性材料均可选用。对于外观验证、结构测试、耐温测试等不同目的,都能找到匹配的材料。
1. 表面质量和尺寸精度有上限
FDM工艺的层纹明显,表面粗糙度通常在Ra 10-30μm,难以直接达到注塑件的光洁度。SLA和DLP光固化精度较高,尺寸公差可控制在±0.1mm左右,但仍不及精密CNC(可达±0.02mm)。对于配合精度要求高的装配手板,3D打印件可能需要后续打磨或配合CNC加工关键配合面。
2. 力学性能存在各向异性
逐层成型的特性导致零件在Z轴方向的强度通常低于XY平面。FDM件尤为明显,层间结合力弱,受力时容易沿层间开裂。SLA和SLS的各向异性较小,但与注塑件相比,整体韧性和疲劳强度仍有差距。3D打印手板适合外观和装配验证,若要做功能性负载测试,需谨慎评估受力方向或选择SLS尼龙等相对各向同性的工艺。
3. 大尺寸件受限于设备幅面
常见工业级3D打印设备成型幅面多在300-600mm范围,超大尺寸手板需要拆分打印再拼接,拼接处的强度和精度会受影响。虽然有个别大幅面设备,但成本和交期会显著上升。
4. 材料认证和长期稳定性不足
部分光敏树脂在紫外线下会老化变黄,长期放置后力学性能下降。用于医疗、食品接触或阻燃场景时,可用的认证材料有限,且成本较高。若手板需要模拟最终量产件的长期使用状态,3D打印材料可能与实际工程塑料存在性能差异。
5. 单件成本在特定场景下不占优
对于结构简单、尺寸适中的手板,CNC加工单件成本可能更低,且表面和精度更好。3D打印的优势集中在复杂结构和小批量,而非所有场景。
判断标准可以归纳为几个问题:
- 结构复杂度:有内部流道、倒扣、镂空、自由曲面 → 优先3D打印;简单块体、板类、回转体 → CNC可能更划算。
- 精度要求:配合公差在±0.05mm以内 → CNC或3D打印后精加工;外观验证、装配模拟 → 3D打印足够。
- 批量与交期:1-10件且交期紧 → 3D打印;10件以上且要求表面质感 → 可考虑CNC或硅胶复模。
- 功能测试需求:仅外观和装配 → SLA/DLP光固化;需要一定力学性能 → SLS尼龙;耐高温 → 选择PEEK或耐高温树脂。
- 后处理要求:需要电镀、喷漆、丝印 → 3D打印件可后处理,但需选择适合打磨的树脂或尼龙材料。
无论选择哪种工艺,手板定制的通用流程如下:
1. 需求沟通:明确手板的用途(外观/结构/功能)、精度要求、材料特性、数量和交期。
2. 文件准备:提供STL、STEP或IGES格式的3D模型,确保模型封闭、法线正确、壁厚合理。
3. 工艺评估:技术方根据模型特征推荐工艺(SLA/SLS/FDM/CNC)、材料及摆放方向。
4. 报价与排期:确认价格、交期和后处理要求(打磨、喷漆、丝印、组装等)。
5. 打印/加工:按确认方案生产,关键尺寸可提供检测报告。
6. 后处理与质检:去支撑、打磨、抛光、喷漆、装配,检查尺寸和外观。
7. 交付与反馈:寄送样品,根据装配或测试结果决定是否修改迭代。
对于大多数产品研发团队,建议将3D打印作为首轮验证工具,快速暴露设计问题;在结构冻结后,再用CNC或硅胶复模制作外观和性能更接近量产件的手板。两者配合使用,而非互相替代,才是效率最高的路径。
上一篇:广西cnc手板模型厂
下一篇:东莞cnc加工手板

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。