时间:2026-09-20 访问量:511
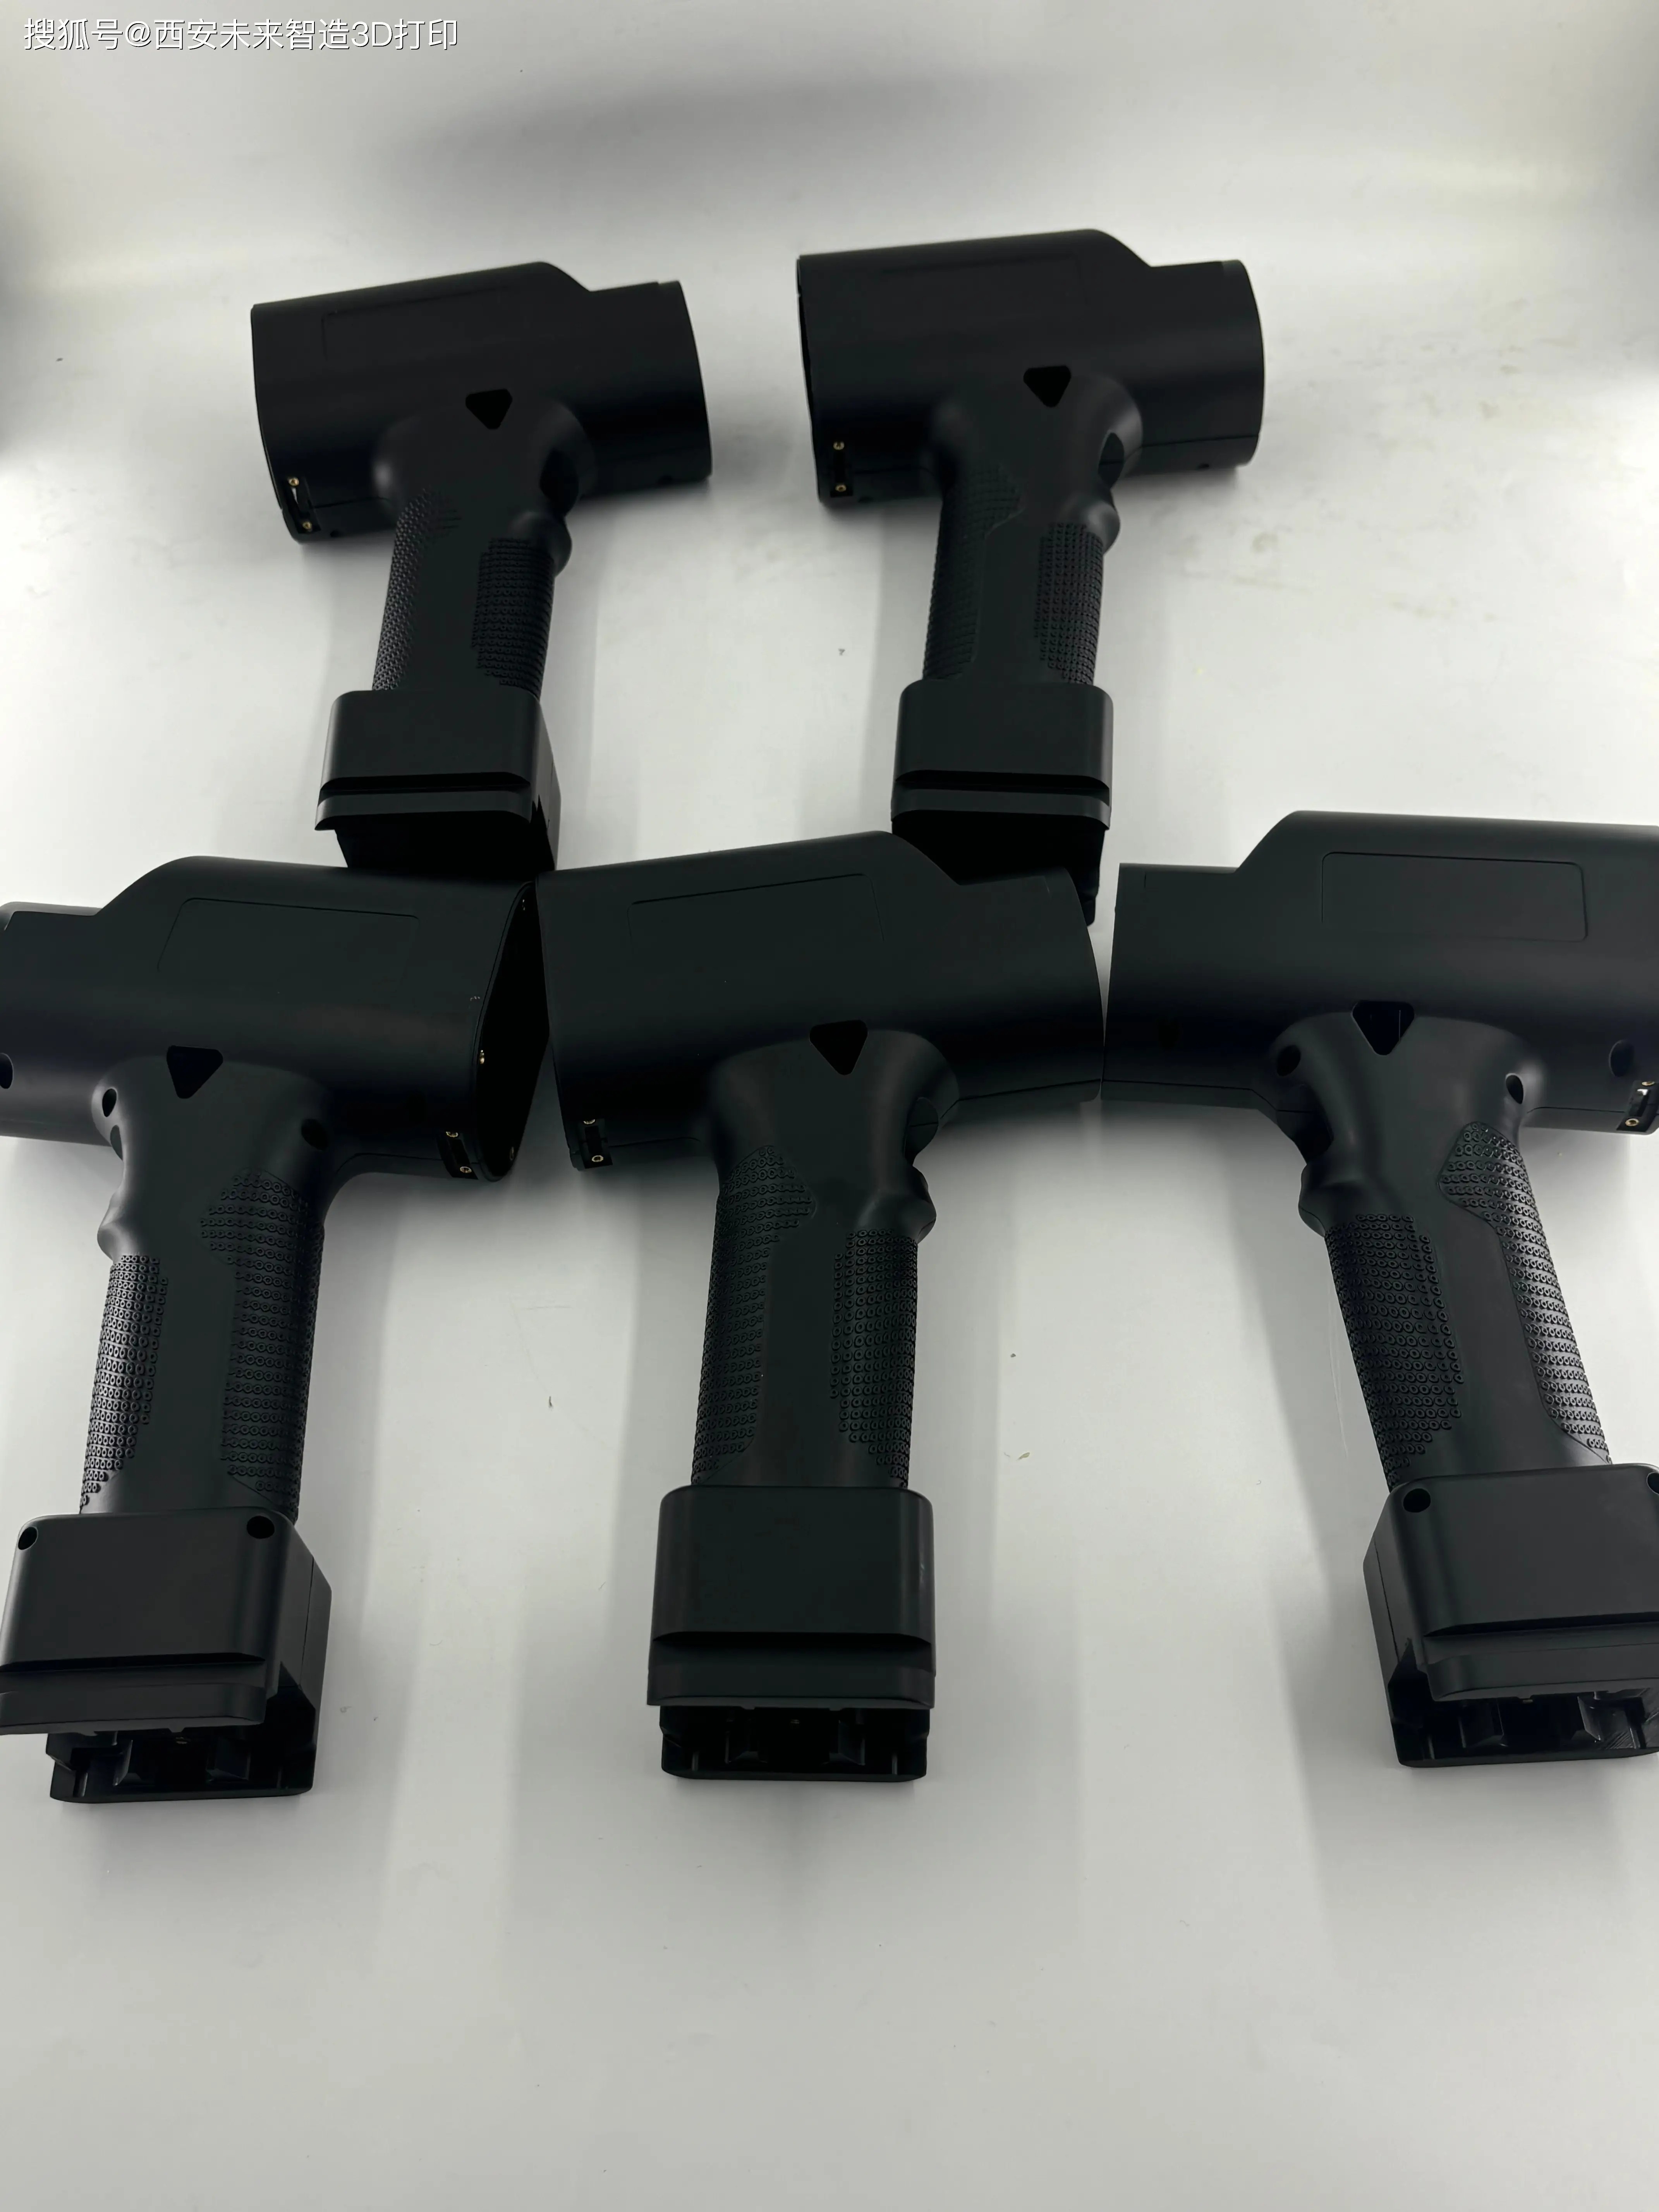
在医疗器械研发的早期阶段,从图纸到实物之间,往往横亘着一道关键门槛:如何用最低成本、最短时间验证结构、装配与外观的可行性?手板模型(亦称首板、样板)正是跨越这道门槛的核心工具。东莞作为全球制造业重镇,其医疗器械手板生产厂凭借独特的产业链优势,成为众多研发团队的首选合作伙伴。但选择之前,你需要系统了解其能力边界与协作要点。以下从优势、局限到决策流程,逐一拆解。

1. 产业链高度集聚,响应速度极快
东莞及周边(深圳、惠州、广州)聚集了从CNC加工、钣金、注塑到3D打印、硅胶复模、表面处理的全链条供应商。一家医疗器械手板厂通常能在一周内完成从编程、加工到后处理的全部环节。对于需要迭代三到五版的医疗设备外壳或内部结构件,这种“上午改图、下午上机、次日看样”的节奏,能显著压缩研发周期。
2. 医疗级材料的可获取性强
不同于普通消费电子手板,医疗器械手板常需模拟最终产品的生物相容性、耐化学腐蚀性或灭菌适应性。东莞厂家通常常备或能快速采购到PEEK、PEI(Ultem)、PC/ABS医疗级牌号、医用硅胶、316L不锈钢、钛合金等材料。例如,用于手术机器人关节的PEEK零件,或需要反复高温高压灭菌的托盘,本地供应链能提供符合ISO 10993部分要求的原料批次证明。
3. 精密加工能力匹配医疗公差要求
医疗器件对手板精度的要求远高于普通产品。东莞中高端手板厂普遍配备三轴、四轴乃至五轴CNC,定位精度可达±0.005mm~±0.02mm(视尺寸与结构)。对于微流控芯片模具、内窥镜手柄、骨科钻头导向器等,能够实现小孔、薄壁、深槽的稳定加工。真空复模可小批量复制20-50件,用于临床模拟或动物实验。
4. 表面处理与外观验证选项丰富
医疗器械不仅要求功能,还涉及清洁度、反光率、手感、耐磨性。东莞工厂可提供喷砂、拉丝、抛光、阳极氧化、特氟龙涂层、丝印、激光雕刻等工艺。例如,手术导航仪外壳常需哑光防眩处理,而内窥镜操作部则要求亲肤软胶手感,这些均可通过手板阶段真实呈现。
1. 材料性能不等于最终量产件
手板常用CNC板材或3D打印树脂,其分子取向、致密度与注塑件、锻造件存在差异。例如,CNC加工的PEEK零件韧性可能低于注塑PEEK;SLA树脂的长期生物相容性无法替代医用级ABS/PC。手板通过功能测试,不代表注塑模具或批量生产件能100%通过。
2. 小批量成本并不低
虽然单件手板价看似合理,但若你需要50件以上用于多中心临床模拟,单件成本可能接近甚至超过简易注塑模具的摊销成本。东莞工厂对小批量复模的报价通常按“模具费+单件费”计算,且硅胶模寿命仅20-30次,复杂结构更少。
3. 灭菌适应性需单独验证
多数手板材料(如光敏树脂、普通ABS)无法承受环氧乙烷(EO)或伽马射线灭菌,更不用说高温高压蒸汽灭菌。若你的手板需要实际进入手术室模拟,必须提前与工厂确认材料是否耐受过氧化氢低温等离子或特定灭菌条件。东莞部分工厂可提供耐高温PPSU或PEI手板,但成本会上升30%-50%。
4. 质量一致性依赖工厂管理水平
东莞手板厂水平参差不齐。小型作坊可能缺乏医疗行业的过程控制(如清洁环境、防交叉污染、批次追溯)。对于有源器械的绝缘部件或无菌屏障系统,手板阶段的微小毛刺或颗粒残留都可能误导测试结论。优先选择有ISO 13485或至少ISO 9001背景的供应商。
1. 选择建议:按研发阶段匹配工厂类型
- 概念验证阶段(1-5件):优先选择3D打印(SLA/DLP/MJF)服务商,重点关注尺寸精度和表面粗糙度。东莞有大量专做手板打印的工厂,48小时可交付。
- 功能测试阶段(5-20件):选择CNC+真空复模组合。要求工厂提供材料物性表,并明确加工后是否进行退火处理以消除内应力。
- 临床模拟/设计定型阶段(20-100件):建议直接开简易钢模或铝模注塑,虽然前期投入高,但单件成本低且材料与量产一致。东莞许多手板厂本身也具备小批量注塑能力。
- 特殊要求(透明件、软硬结合、微孔):考察工厂是否有医疗客户案例,最好能提供同类产品的过往样件供评估。
2. 标准协作流程(七步走)
- 第一步:需求澄清。向工厂提供3D图纸(STEP/IGES格式)、材料要求、关键尺寸公差、表面处理标准、预期数量及用途(仅外观/功能/灭菌测试)。
- 第二步:DFM分析。要求工厂在报价前给出可制造性反馈,例如:壁厚是否均匀、深孔是否需拆分、倒扣是否需调整。这一步能避免后续返工。
- 第三步:报价与排期确认。明确是否含编程、夹具、后处理、检验报告。通常3-5件CNC手板需3-5个工作日,复模需额外2-3天。
- 第四步:首件检验。收到手板后,用卡尺、二次元或三坐标测量关键尺寸。若用于装配,必须进行试装并记录干涉点。
- 第五步:表面与灭菌验证。若需灭菌,先送第三方实验室做材料兼容性测试,而非直接投入临床模拟。
- 第六步:迭代与反馈。将装配问题、手感缺陷、清洁死角等整理成报告,与工厂工程师共同评审修改方案。
- 第七步:量产过渡。若手板验证通过,要求工厂提供“手板-模具”差异分析报告,尤其是收缩率、浇口位置对尺寸的影响,避免量产件与手板不符。
第一,不要用手板替代设计验证。手板是工具,不是终点。任何医疗器件的安全有效性,最终依赖完整的设计控制文档与量产过程确认。第二,明确工厂的医疗经验。优先选择服务过至少三类医疗器械(如手术器械、体外诊断设备、康复辅具)的手板厂,他们更理解清洁度、公差累积和可追溯性要求。第三,预留至少两轮迭代预算。医疗产品的手板很少一次成功,东莞供应链的优势在于快速迭代,但你需要为此规划时间和费用。
当你带着清晰的图纸、明确的测试目标和合理的预算走进东莞的手板厂,你获得的将不仅是几个塑料或金属零件,而是一条从创意到产品的可靠加速通道。
上一篇:CNC手板模型源头厂家
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。