时间:2026-09-18 访问量:374
在工业设计与产品研发的漫长链条中,从一张草图到一个可握在手中的实物,中间横亘着无数验证与修正的环节。对于许多硬件创业者、结构工程师以及产品经理而言,如何快速、精准地获得一个高保真的功能原型,往往决定了项目推进的节奏与成败。在华南地区的制造业版图中,中山的CNC手板产业带以其独特的集群优势,成为了众多研发团队绕不开的选择。本文将从技术原理、实际优势、客观局限以及决策流程四个维度,为你拆解中山CNC手板的真实面貌,帮助你判断它是否契合你当下的项目需求。
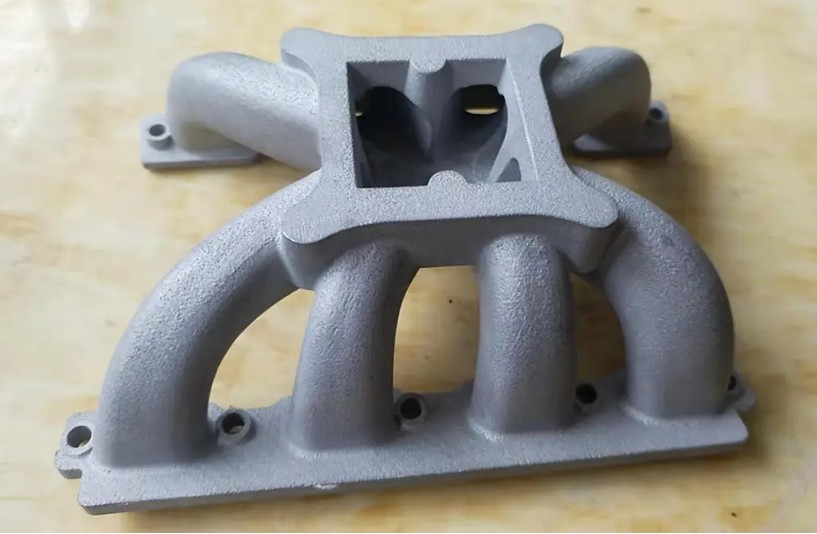
在讨论地域优势之前,必须厘清CNC手板的底层逻辑。CNC(计算机数控)手板,本质是一种减材制造工艺。它通过编程指令控制高速旋转的铣刀、车刀或雕铣机,从一整块实心板材(如ABS、PC、铝合金、亚克力等)中,逐步切削掉多余的材料,最终得到与设计图纸尺寸、结构完全一致的零部件。
它与3D打印(增材制造)和注塑模具(批量成型)有着泾渭分明的应用场景:
- 对比3D打印:3D打印胜在速度快、复杂曲面成型能力强,但层纹明显、材料各向异性(Z轴强度弱)、表面粗糙度难以满足高光或透明件的视觉要求。CNC手板则能提供致密的材料结构、镜面级的表面光洁度以及更真实的装配手感。
- 对比注塑模具:开一套钢模动辄数万至数十万,周期以月为单位。CNC手板无需开模,适合几十件到几百件的小批量试产,且能随时通过修改程序来调整设计,是验证结构可行性、测试市场反应的理想过渡方案。
中山地区的CNC手板厂,正是抓住了这一“介于原型与量产之间”的黄金窗口期,形成了从编程、CNC加工、手工打磨到表面处理(喷油、丝印、电镀、氧化)的完整闭环。
1. 产业链高度聚集带来的“速度红利”
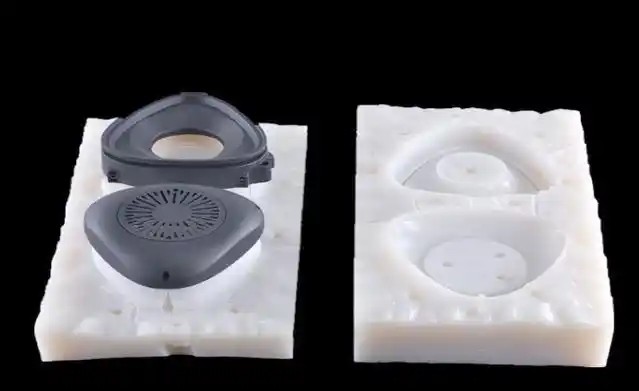
中山与深圳、东莞形成的珠三角制造三角区,拥有全国最密集的刀具、板材、编程人才与表面处理配套资源。在中山,一个复杂的壳体类手板,从收到3D图纸到编程上机,往往能在4-8小时内启动。如果涉及真空复模(硅胶模)小批量翻制,配套的硅胶模房就在隔壁工业园。这种物理距离的缩短,直接压缩了物流等待时间,让“今天发图,明天看样”成为常态。
2. 工艺经验与“师傅红利”
CNC手板并非纯粹的自动化产物。面对薄壁件(如0.5mm壁厚的手机中框)、深腔件或高光透明件(如车灯导光条),如何设计装夹治具、如何选择刀具路径、如何控制切削热以避免变形,极其依赖编程与操机师傅的经验。中山的产业带沉淀了大量拥有十年以上经验的技师,他们能通过调整走刀策略,在保证精度的同时,将手工抛光的工作量降到最低,这是许多新兴手板厂难以复制的软实力。
3. 材料选择的灵活性与真实性
与3D打印材料有限的模拟特性不同,中山CNC手板通常直接使用与最终量产件一致的工程塑料。例如,你需要测试ABS的超声波焊接性能,厂家会直接拿ABS板加工;你需要验证PC的透明导光效果,厂家会选用光学级PC板材。这种材料一致性,能让结构测试和外观评审的结论更具参考价值。
4. 表面处理工艺的“一站式”解决
一个外观手板的价值,一半在于机加工精度,另一半在于后处理。中山的供应链能轻松实现:打磨去刀纹→喷底漆→UV转印(仿拉丝/仿碳纤维)→喷哑光/高光面漆→丝印/移印LOGO→电镀(三价铬、真空镀)。客户无需在不同供应商之间协调,减少了沟通损耗与品质扯皮的风险。
尽管优势明显,但若不了解其物理限制,盲目下单极易导致项目延误或成本失控。
1. 几何限制:刀具无法触及的“死角”
CNC是刀具旋转切削,因此无法加工出完全直角的内部清角(刀具半径决定最小圆角)。对于极深的窄槽、复杂的内部随形冷却流道,CNC要么无法加工,要么需要设计昂贵的定制刀具或拆件加工。加工薄壁(小于0.8mm)时,夹持力与切削力极易导致零件变形,良率会显著下降。
2. 成本与效率的临界点
CNC手板是单件加工,每个零件都需要单独编程、装夹、走刀。当你的需求数量超过50-100件时,单件成本几乎不会下降,此时CNC的经济性开始输给真空复模(硅胶模)或简易钢模。如果数量达到1000件以上,直接开简易模注塑反而更划算。CNC手板适合验证阶段,而非小批量生产阶段。
3. 表面处理的“人为变量”
CNC手板的外观质量极度依赖打磨师傅的手艺。同一个3D图,A师傅打磨出的曲面过渡可能顺滑如镜,B师傅则可能因过度打磨导致棱线模糊、装配间隙变大。喷油环节若遇到湿度大的天气,漆面可能出现发白或桔皮现象。这些人为与环境的波动,是选择低价小作坊时常见的风险。
4. 材料应力的隐形陷阱
整块板材在切削过程中,内部应力会释放,导致零件在加工后或放置几天后发生翘曲。对于大尺寸平板件(如控制面板),经验丰富的厂家会采用“粗加工→去应力→精加工”的工序,而缺乏经验的厂家则可能直接精加工,导致零件报废。
基于以上分析,如果你决定采用中山CNC手板服务,建议遵循以下流程来降低风险、提高效率:
第一步:图纸自检与工艺沟通(关键)
在发送STEP或IGES格式的3D图之前,请先检查:① 最小壁厚是否大于0.8mm?② 内部直角是否已改为R角?③ 是否有刀具无法进入的深腔(深度超过刀具直径5倍)?提前与工程师沟通,询问是否需要拆件加工。不要只发图不问,直接问“这个能不能做”是低效的。
第二步:明确手板的用途,区分“外观验证”与“结构验证”
- 外观手板:重点要求表面打磨等级(如镜面、哑光)、色号(提供潘通色卡)、纹理(VDI或晒纹)。此时可适当放宽尺寸公差(±0.1mm)。
- 结构手板:重点要求尺寸精度(±0.05mm)、材料物性(如PC的韧性、ABS的强度)。此时表面只需去毛刺,无需高光处理,以节省成本和时间。
第三步:索取DFM(可制造性设计)报告与报价明细
正规的中山手板厂会在编程前提供一份简短的DFM反馈,指出薄壁、尖角、变形风险点。报价单应明确列出:材料费、编程费、CNC加工费、打磨费、喷油/电镀费、运费。警惕“一口价全包” ,这往往意味着后期会以“难度太高”为由加价。
第四步:首件确认与装配测试
收到手板后,不要只看外观。请用卡尺测量关键配合尺寸,并进行实际装配。如果发现装配过紧或过松,需判断是CNC加工误差,还是原始设计公差链问题。此时,中山本地化的优势再次显现——你可以直接驱车前往工厂,与编程师傅当面沟通修改方案,通常当天就能返修或重做。
第五步:小批量过渡策略
若首件验证通过,需要50-100件用于市场测试或工程验证,可询问厂家是否提供真空复模(硅胶模) 服务。这是CNC手板与注塑之间的最佳桥梁:用CNC手板作为原型,翻制硅胶模具,再灌注PU或ABS-like材料,单件成本可降至CNC的1/5到1/10,且外观与结构性能接近注塑件。
总结而言,中山CNC手板是一把锐利的“研发快刀”,它擅长解决从0到1的验证难题。它的优势在于产业集群带来的速度、经验与配套,而局限性则在于几何限制、批量经济性与人为变量。聪明的研发团队会将其定位为设计验证阶段的加速器,而非量产工具。通过精准的图纸沟通、明确的手板用途定义以及分阶段的验证策略,你便能最大化利用中山供应链的势能,让每一次手板迭代都成为产品迈向成功的坚实台阶。
上一篇:cnc手板模型加工制作
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。