时间:2026-09-15 访问量:560
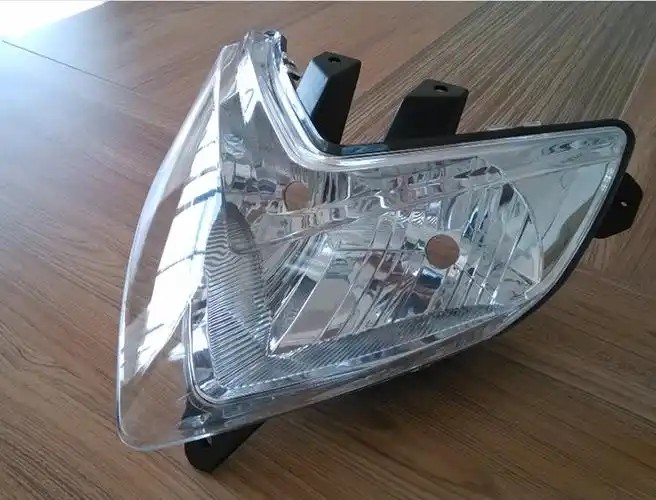
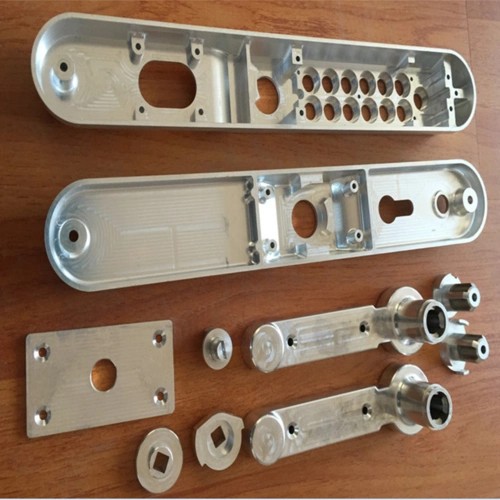
在制造业产品开发流程中,手板模型是连接设计与量产的关键验证环节。当您搜索“横沥cnc手板厂家”时,背后往往是一个即将落地的新产品项目:可能是一款消费电子外壳、一台汽车内饰件,或者一套医疗设备的结构件。横沥地处珠三角制造业腹地,聚集了大量CNC手板加工服务商,但“厂家多”不等于“选得对”。本文从技术顾问视角,拆解横沥CNC手板厂家的真实能力边界,并给出可执行的选择框架。
1. 产业链配套成熟,交期响应快
横沥及周边区域拥有完整的刀具、夹具、材料供应商网络。一支普通ABS或铝合金手板,从编程到出货,常能压缩到24—48小时。对于需要快速迭代的消费电子项目,这种“当天报价、次日上机”的节奏,是内地很多城市难以复制的。
2. 材料库覆盖广,适配多场景验证
成熟厂家通常常备ABS、PC、PMMA、POM、尼龙、铝合金、铜、不锈钢甚至钛合金。这意味着您可以先用工程塑料验证装配干涉,再用铝合金验证散热和结构强度,不必在不同供应商之间切换。
3. 多工艺组合能力强
横沥不少厂家并非只做CNC。他们往往同时整合了真空复模、激光切割、3D打印和简易喷涂。对于需要小批量复制(如20—50件)的试产阶段,CNC母模+真空复模的组合方案,成本远低于直接开钢模。
4. 工程经验沉淀深
长期服务深圳、东莞的硬件团队,使得当地技术员对“公差配合”“拔模角度”“壁厚均匀性”有直觉判断。一个电话沟通,他们常能主动指出设计图纸中可能导致夹持变形或刀具干涉的风险点。
1. 精度天花板受设备与刀具限制
普通三轴CNC手板厂家,经济精度通常在±0.05—0.1mm。若您的零件有深腔、倒扣或微细特征(如0.2mm薄壁),需要五轴或高转速精密机床。横沥并非每家都配备五轴,部分厂家会外发协作,这会拉长交期并增加沟通成本。
2. 表面处理依赖外协,一致性波动
打磨、喷油、电镀、丝印等后处理环节,横沥多数手板厂采用外协模式。不同批次的色差、光泽度差异时有发生。若您的产品对外观要求极高(如医疗设备面板、高端耳机壳),建议实地考察其长期合作的后处理伙伴。
3. 小批量单价并不低
CNC手板本质是减材制造,单件加工时间长,材料浪费大。1—5件时单价合理,但数量超过50件,单件成本下降曲线明显放缓。此时应评估真空复模或快速模具的性价比,而非盲目加单。
4. 工程变更响应依赖编程能力
如果您的设计在加工中途需要修改,厂家编程员的CAM水平直接决定改模效率。部分小厂仍依赖手工编程,面对复杂曲面微调时容易出错。选择时务必确认其编程团队是否使用主流CAM软件(如UG、Mastercam、Powermill)。
第一步:明确验证目标,再谈加工
先问自己:这个手板是用来验证外观、装配、功能还是耐温?外观验证优先选ABS+精细打磨喷涂;装配验证关注孔位精度和公差;功能验证可能需要铝合金或尼龙。把目标写进询价单,避免厂家盲目推荐高价方案。
第二步:用“三问”快速筛选
- 问设备:是否有三轴/四轴/五轴?最大加工行程多少?
- 问检测:是否提供三次元测量报告?还是仅卡尺抽检?
- 问后处理:喷涂是自营还是外协?能否提供色板对比?
第三步:小单试制,验证全流程
不要一上来就下大单。先做一个结构最复杂、精度要求最高的零件。观察其报价响应速度、编程沟通质量、实际尺寸报告和表面细节。这一单的体验,基本决定后续合作是否顺畅。
第四步:签订技术协议,锁定关键指标
批量前,明确约定:材料牌号、关键尺寸公差、表面处理标准(如色差ΔE≤1.5)、交期违约责任。横沥厂家普遍接受技术协议,但需要您主动提出。
流程总结:
设计冻结 → 明确验证目标 → 筛选3家报价 → 小单试制 → 检测报告比对 → 签订技术协议 → 批量加工 → 首件确认 → 全检出货。
选择横沥CNC手板厂家,本质是在“快、准、省”之间找平衡。没有一家能同时做到极速、极高精度和极低成本。建议您根据项目阶段动态调整权重:概念验证期优先交期,工程验证期优先精度,试产期优先一致性。带着具体图纸和技术要求去沟通,比泛泛问“你们做不做手板”要高效十倍。
上一篇:手板模型cnc加工教学
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。