时间:2026-09-14 访问量:370
在手板模型制作领域,当项目进入小批量验证或试产阶段时,成本与效率的平衡往往成为决策的关键。全国范围内的供应链网络让“批量复模”与“CNC加工”这两种工艺能够灵活组合,但很多产品经理和硬件创业者对其具体适用场景仍存在模糊认识。本文从技术实现、经济性、局限性及选择逻辑四个层面展开,帮助你在全国范围内高效匹配加工资源。
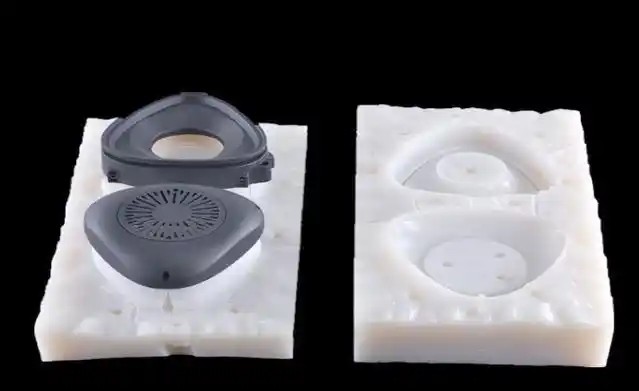
手板模型按数量可分为单件样板、小批量试制(通常50-500件)和中批量过渡生产(500-5000件)。CNC加工是从整块工程塑料或金属板材中减材切削出零件,精度高、表面质感接近注塑件,但单件工时较长,数量越多单件成本下降越慢。批量复模则是先通过CNC制作一只高精度原型作为母模,再用硅胶或树脂模具进行翻模复制,常见工艺包括真空浇注(硅胶复模)和低压灌注(树脂复模)。复模的核心优势在于:母模只做一次,后续复制品边际成本极低,适合形状复杂、壁厚均匀、对力学性能要求不极端的小批量零件。
第一,材料选择几乎不受限制。ABS、PC、PMMA、POM、尼龙、铝合金、铜合金均可直接切削,且能保留材料原始力学性能。对于需要螺纹连接、卡扣装配或承受结构载荷的零件,CNC是更稳妥的选择。第二,尺寸精度稳定。高精度CNC可做到±0.02mm以内,且首件与第五十件之间没有模具磨损带来的偏差。第三,表面处理灵活。可以直接加工出透明件、高光面、皮纹面,也可以后续喷油、电镀、丝印。全国范围内,珠三角和长三角的CNC手板厂密度高,异地协作时物流一天可达,整体交付周期通常在3-7天。
当零件数量超过10件且形状适合翻模时,复模成本曲线开始显著低于CNC。以一只手掌大小的外壳为例,CNC单件可能需400-800元,而硅胶复模在20件时单件可降至80-150元,100件时进一步降到40-80元。复模还能实现CNC难以直接加工的空心结构、倒扣和复杂内腔,因为硅胶模具具有弹性,可以脱模。复模可以模拟注塑件的缩水与结合线,用于前期装配验证和功能测试。全国批量复模供应商通常分布在深圳、东莞、苏州、宁波等地,支持邮寄母模或由对方代做母模,物流与沟通已非常成熟。
复模的局限性同样明显。第一,材料性能受限。真空浇注常用聚氨酯树脂,其韧性、耐温性、抗蠕变性均不如ABS或PC,长期受力易变形。第二,模具寿命短。硅胶模具一般只能翻20-50次,树脂模具约100-300次,超过后尺寸漂移和表面劣化加剧。第三,精度低于CNC。复模件通常公差在±0.1-0.3mm,且受气泡、收缩影响,透明件和薄壁件良率下降。第四,无法实现真正的注塑级表面。复模件常有分型线、浇口痕迹,高光面需要额外抛光。第五,小批量CNC在50件以内可能反而更划算,因为省去了开硅胶模的时间和费用。
如果你的零件数量在1-10件,且对精度、强度、透明度要求高,优先选CNC加工。数量在10-100件,形状复杂、壁厚均匀、非承力结构,优先选真空复模。数量在100-500件,且材料为ABS类、可接受轻微性能下降,可考虑CNC做母模加硅胶复模,或直接低压灌注。数量超过500件且长期需求明确,应评估简易钢模注塑,复模仅作为过渡。全国协作流程建议如下:第一步,提供3D图纸和2D公差要求,注明数量与用途;第二步,让供应商评估复模可行性,确认脱模方向、分型面和浇口位置;第三步,先做1-2件CNC母模并验证装配;第四步,母模确认后开硅胶模或树脂模,首件复模件需做尺寸与外观检验;第五步,批量复模时每20件抽检一次关键尺寸。最后,无论选择哪种工艺,都建议保留至少一家珠三角或长三角的备选供应商,以应对急单或质量异常。
总结来说,全国批量复模与CNC加工并非互相替代,而是按数量、精度、材料、预算四个维度组合使用的工具。理解各自的优势边界,才能在小批量试产阶段用合理成本拿到可验证、可迭代的手板零件。
上一篇:东莞手板厂玩具厂家地址
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。